ການກວດກາໃນແຖວມັກຈະຖືກຂາຍເປັນວິທີທີ່ຈະຈັບຂໍ້ບົກພ່ອງໄດ້ໄວຂຶ້ນ. ໃນສາຍການຫລໍ່ເຫລໍກທີ່ມີຄວາມແມ່ນຍໍາທີ່ແທ້ຈິງ, ມູນຄ່າທີ່ໃຫຍ່ກວ່າຂອງມັນແມ່ນມີການປ່ຽນແປງເມື່ອມີການຕັດສິນໃຈ. ຂ້າພະເຈົ້າໄດ້ເຮັດວຽກຮ່ວມກັບການຜະລິດເຫຼັກກ້າທີ່ Ningbo Supreme Machinery Co., Ltd ນັບຕັ້ງແຕ່ວັນທີ່ການກວດສອບການຫລໍ່ເຫລໍກສີຂີ້ເຖົ່າແລະເຫຼັກກ້າໂດຍຫຼາຍແມ່ນໂດຍຕາ, ທໍ່, ແລະ caliper. ການປ່ຽນໄປສູ່ສາຍອັດຕະໂນມັດແລະການກວດກາ inline ບໍ່ໄດ້ລົບຄວາມຕ້ອງການປະສົບການ. ມັນໄດ້ຍ້າຍປະສົບການນັ້ນຂຶ້ນສູ່ນ້ຳ—ໄປສູ່ການລະລາຍ, ການຖອກເທ, ການເຮັດໃຫ້ຄວາມເຢັນ, ແລະແມ່ນແຕ່ເຄື່ອງຈັກ. ບົດຄວາມນີ້ຈະເບິ່ງວິທີການກວດກາ inline ຕົວຈິງແລ້ວການປ່ຽນແປງການຄວບຄຸມຄຸນນະພາບການຫລໍ່ເຫລໍກທີ່ມີຄວາມແມ່ນຍໍາ, ເຕັກໂນໂລຊີໃດທີ່ຈະຈ່າຍອອກ, ແລະບ່ອນທີ່ພວກເຂົາຍັງສັ້ນ.
Inline Inspection ບໍ່ພຽງແຕ່ X-Ray: ສິ່ງທີ່ພວກເຮົາໃຊ້ຕົວຈິງໃນສາຍການຫລໍ່ເຫລໍກ
ເມື່ອລູກຄ້າໄດ້ຍິນວ່າພວກເຮົາໃຊ້ inline inspection ສໍາລັບການຫລໍ່ເຫລໍກທີ່ມີຄວາມແມ່ນຍໍາ, ຫຼາຍຄົນສົມມຸດວ່າພວກເຮົາເວົ້າກ່ຽວກັບ X-ray ທຸກພາກສ່ວນ. ນັ້ນບໍ່ແມ່ນຄວາມຈິງ. X-ray ແມ່ນເປັນປະໂຫຍດ, ແຕ່ວ່າມັນແມ່ນຊ້າ, ລາຄາແພງ, ແລະມັກຈະ overkill ສໍາລັບທີ່ຢູ່ອາໄສປັ໊ມທາດເຫຼັກສີຂີ້ເຖົ່າຫຼືຮ່າງກາຍປ່ຽງທາດເຫຼັກ ductile. ສິ່ງທີ່ເຮັດວຽກຕົວຈິງໃນສາຍການຜະລິດແມ່ນວິທີການເປັນຊັ້ນ: ການວິເຄາະຄວາມຮ້ອນໃນເຕົາ, ການກວດສອບ infrared ຢູ່ສະຖານີ pouring, ວິໄສທັດຂອງເຄື່ອງຈັກຫຼັງຈາກທໍາຄວາມສະອາດ, ແລະເປົ້າຫມາຍ X-ray ຫຼືການທົດສອບ ultrasonic ສໍາລັບ batches ທີ່ສໍາຄັນ.
ຢູ່ທີ່ Ningbo Supreme Machinery Co., Ltd, ພວກເຮົາໄດ້ຮັບການຜະລິດ ທາດເຫຼັກ casgrantig,ການຫລໍ່ເຫລໍກ ductile, ແລະການລົງທືນທີ່ຊັດເຈນເປັນເວລາຫຼາຍກວ່າ 25 ປີ. ບໍລິສັດໄດ້ເລີ່ມຕົ້ນໃນ 1990 ດ້ວຍການຫລໍ່ເຫລໍກແລະການຫລໍ່ເຫລໍກສະແຕນເລດ, ຫຼັງຈາກນັ້ນໄດ້ເພີ່ມສາຍຫລໍ່ເຫລໍກຫຼັງຈາກປີ 2000. ໃນໄລຍະນັ້ນ, ສາຍການຜະລິດຂອງພວກເຮົາໄດ້ຍ້າຍຈາກການເຮັດວຽກຄູ່ມືໄປສູ່ເຄື່ອງຈັກອັດຕະໂນມັດ. ບົດຮຽນຫນຶ່ງທີ່ເຮັດຊ້ໍາອີກແມ່ນງ່າຍດາຍ:inline inspection ພຽງແຕ່ເຮັດວຽກໃນເວລາທີ່ມັນຕິດກັບການຕັດສິນໃຈຂະບວນການ.ຖ້າຂໍ້ມູນບໍ່ປ່ຽນແປງຄວາມຮ້ອນຕໍ່ໄປ, mold ຕໍ່ໄປ, ຫຼືການຕິດຕັ້ງເຄື່ອງຈັກຕໍ່ໄປ, ມັນເປັນພຽງແຕ່ການບັນທຶກ.
ການໂຕ້ຖຽງຄ່າໃຊ້ຈ່າຍ: ເປັນຫຍັງການໂຍນຖືກປະຕິເສດແມ່ນພຽງແຕ່ການສູນເສຍທີ່ເຫັນໄດ້
ເມື່ອການຫລໍ່ເຫລໍກທີ່ມີຄວາມແມ່ນຍໍາຖືກປະຕິເສດໃນການກວດສອບຄັ້ງສຸດທ້າຍ, ການສູນເສຍທີ່ສັງເກດເຫັນແມ່ນການຫລໍ່ຕົວມັນເອງ. ການສູນເສຍທີ່ເບິ່ງບໍ່ເຫັນມັກຈະມີຂະຫນາດໃຫຍ່ກວ່າ. ທ່ານໄດ້ບໍລິໂພກພະລັງງານ melting, molding ດິນຊາຍ, ແຮງງານ, ເງິນອຸດໜູນເຄື່ອງຈັກ, ແລະບາງຄັ້ງກໍເປັນຊ່ອງສົ່ງລູກຄ້າ. ສໍາລັບ manifold ໄຮໂດຼລິກທາດເຫຼັກ ductile ທີ່ເຮັດກັບ ASTM A536 65-45-12, ຂໍ້ບົກພ່ອງຂອງການຫົດຕົວທີ່ພົບເຫັນຫຼັງຈາກການເຄື່ອງຈັກສາມາດຫມາຍຄວາມວ່າສ່ວນທີ່ຖືກຂູດຂີ້ເຫຍື້ອທີ່ມີວັດສະດຸ 2-3 ມມອອກຈາກໃບຫນ້າທີ່ສໍາຄັນ. ນັ້ນບໍ່ແມ່ນພຽງແຕ່ການສູນເສຍການຫລໍ່. ມັນເປັນການສູນເສຍຄວາມສາມາດຂອງເຄື່ອງຈັກ.
ນີ້ແມ່ນເຫດຜົນທີ່ຂ້ອຍມັກຕັດສິນການກວດກາແບບ inline ໂດຍວິທີທີ່ມັນສາມາດແຊກແຊງໄວ. ການອ່ານການວິເຄາະຄວາມຮ້ອນທີ່ຊີ້ໃຫ້ເຫັນແນວໂນ້ມ magnesium ຕົກຄ້າງຕໍ່າກ່ອນທີ່ຈະຖອກລົງສາມາດປະຫຍັດໄດ້ທັງຫມົດ. ກ້ອງຖ່າຍຮູບອິນຟາເຣດທີ່ຈັບອຸນຫະພູມນ້ໍາຕ່ໍາກວ່າ 1380 ອົງສາ C ສາມາດປ້ອງກັນການປິດເຢັນໃນການຫລໍ່ເຫລໍກສີຂີ້ເຖົ່າບາງໆຂອງຝາ. ສະຖານີວິໄສທັດຂອງເຄື່ອງຈັກຫຼັງຈາກການຍິງລະເບີດສາມາດຈັບຮອຍແຕກຂອງພື້ນຜິວກ່ອນທີ່ພາກສ່ວນຈະໄປຮອດສູນເຄື່ອງຈັກ. ບໍ່ມີອັນໃດອັນໜຶ່ງອັນນີ້ມາແທນການກວດກາຄັ້ງສຸດທ້າຍ. ພວກເຂົາເຈົ້າຫຼຸດຜ່ອນຈໍານວນຂອງຂໍ້ບົກພ່ອງທີ່ເຄີຍບັນລຸການກວດກາຄັ້ງສຸດທ້າຍ.
ການຈັບຄູ່ເທກໂນໂລຍີການກວດກາກັບທາດເຫຼັກສີຂີ້ເຖົ່າ, ທາດເຫຼັກ ductile, ແລະການລົງທືນການລົງທຶນ
ບໍ່ແມ່ນທຸກໆເທັກໂນໂລຍີການກວດສອບ inline ເຫມາະສົມກັບທຸກຂະບວນການຫລໍ່ເຫລໍກ. ຕາຕະລາງຂ້າງລຸ່ມນີ້ແມ່ນການປຽບທຽບພາກປະຕິບັດທີ່ຂ້ອຍໃຊ້ໃນເວລາທີ່ກໍາຫນົດຄ່າເສັ້ນ. ມັນບໍ່ແມ່ນການຈັດອັນດັບທາງທິດສະດີ. ມັນສະທ້ອນໃຫ້ເຫັນເຖິງສິ່ງທີ່ພວກເຮົາໄດ້ເຫັນການເຮັດວຽກໃນຊັ້ນການຜະລິດທີ່ແທ້ຈິງ.
| ເຕັກໂນໂລຊີ | ເຫມາະທີ່ສຸດ | ຄວາມໄວການຊອກຄົ້ນຫາແບບປົກກະຕິ | ຈັບໄດ້ຂໍ້ບົກພ່ອງຕົ້ນຕໍ | ຂໍ້ຈໍາກັດກ່ຽວກັບການຫລໍ່ເຫລໍກ |
|---|---|---|---|---|
| ການວິເຄາະຄວາມຮ້ອນ | ການຄວບຄຸມການລະລາຍແລະ nodularization | 30-90 ວິນາທີຕໍ່ຄວາມຮ້ອນ | ພຽງການລອຍລົມທຽບເທົ່າຄາບອນ, ເສັ້ນຂະໜານຈືດຈາງ, ທ່າອຽງເຢັນ | ການວັດແທກທາງອ້ອມ; ຕ້ອງການປັບທຽບກັບ metallography |
| ການຖ່າຍຮູບຄວາມຮ້ອນອິນຟາເລດ | Pouring ອຸນຫະພູມແລະການຕື່ມ mold | ເວລາທີ່ແທ້ຈິງໃນລະຫວ່າງການຖອກ | ການປິດເຄື່ອງເຢັນ, ແລ່ນຜິດ, ອຸນຫະພູມ deviation pouring | Line-of-sight ເທົ່ານັ້ນ; ຄວັນຢາສູບແລະຕໍາແຫນ່ງ ladle ສາມາດແຊກແຊງ |
| ວິໄສທັດຂອງເຄື່ອງຈັກ | ການກວດກາພື້ນຜິວຫຼັງຈາກການເຮັດຄວາມສະອາດ | 1-5 ວິນາທີຕໍ່ສ່ວນ | ຮອຍແຕກ, ຮອຍແຕກ, ຝາປິດເຢັນ, ວັດສະດຸທີ່ຂາດຫາຍໄປ, ການລວມເອົາດິນຊາຍ | ບໍ່ສາມາດເບິ່ງຂໍ້ບົກພ່ອງພາຍໃນ; ເຮັດໃຫ້ມີແສງ ແລະທິດທາງພາກສ່ວນ |
| X-ray ເວລາຈິງ | ເຫຼັກກ້າ ແລະ ເຫຼັກກ້າ ທີ່ມີຄວາມສຳຄັນດ້ານຄວາມປອດໄພ | 10-60 ວິນາທີຕໍ່ສ່ວນ | ການຫົດຕົວ porosity, ຮອຍແຕກພາຍໃນ, ລວມ | ຄ່າໃຊ້ຈ່າຍສູງ; ຄວາມໄວສາຍຊ້າລົງ; ຄວາມຕ້ອງການຄວາມປອດໄພຂອງລັງສີ |
| ການທົດສອບ ultrasonic | ການຫລໍ່ຫລໍ່ຫລອມເຫລໍກແລະເຫລໍກ ductile ພາກສ່ວນຫນັກ | 2-10 ວິນາທີຕໍ່ຈຸດ | voids ພາຍໃນ, ຮອຍແຕກ, ການປ່ຽນແປງ nodularity ໃນພາກສ່ວນຫນາ | ຮຽກຮ້ອງໃຫ້ມີການ coupling; ເລຂາຄະນິດທີ່ສັບສົນແມ່ນມີຄວາມຫຍຸ້ງຍາກ |
ສໍາລັບການຫລໍ່ເຫລໍກສີຂີ້ເຖົ່າເຊັ່ນ: ທໍ່ນ້ໍາໄຮໂດຼລິກແລະອົງປະກອບຂອງເຄື່ອງຈັກ, ວິໄສທັດຂອງເຄື່ອງຈັກແລະການກວດສອບ infrared pouring ປົກກະຕິແລ້ວສົ່ງຜົນຕອບແທນທີ່ດີທີ່ສຸດ. ແກໄຣຟ໌ເຫລັກຂອງເຫລັກສີຂີ້ເຖົ່າເຮັດໃຫ້ການປຽກຊຸ່ມຊື່ນທີ່ດີ ແລະມີການນໍາຄວາມຮ້ອນ, ແຕ່ມັນຍັງຫມາຍຄວາມວ່າຂໍ້ບົກພ່ອງຂອງພື້ນຜິວແມ່ນເປັນເລື່ອງທໍາມະດາພຽງພໍທີ່ຈະເຮັດໃຫ້ການກວດສອບສາຍຕາອັດຕະໂນມັດ. ສໍາລັບການຫລໍ່ເຫລໍກ ductile, ການວິເຄາະຄວາມຮ້ອນແລະ X-ray ເປົ້າຫມາຍຫຼາຍເນື່ອງຈາກວ່າ nodularity ແລະ soundness ພາຍໃນມີຜົນກະທົບໂດຍກົງ elongation ແລະ fatigue ຊີວິດ. ສໍາລັບການຫລໍ່ຫລອມການລົງທຶນທີ່ມີຄວາມແມ່ນຍໍາ, ບູລິມະສິດປ່ຽນໄປສູ່ຂະຫນາດຂອງຮູບແບບຂີ້ເຜີ້ງແລະຄວາມສົມບູນຂອງແກະ, ບ່ອນທີ່ການສະແກນເລເຊີແລະການບັນທຶກຂໍ້ມູນຂະບວນການມັກຈະມີຄວາມສໍາຄັນຫຼາຍກ່ວາການຖ່າຍພາບໃນເສັ້ນ.
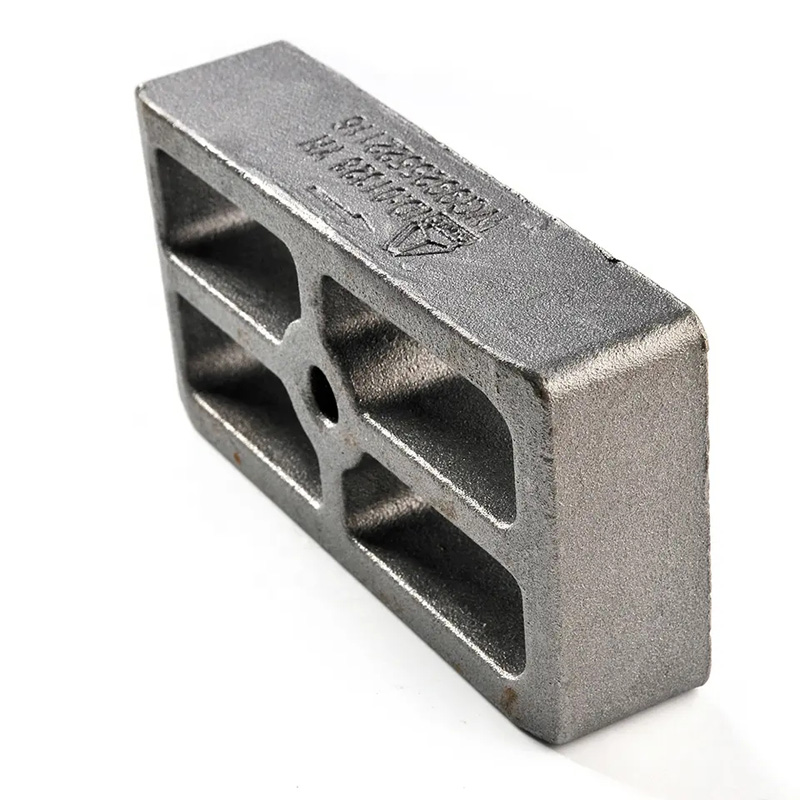
ວິທີການກວດສອບ Inline ເຊື່ອມຕໍ່ກັບເຄື່ອງຈັກແລະການປະກອບ
ສິ່ງຫນຶ່ງທີ່ຂ້ອຍໄດ້ຮຽນຮູ້ຈາກການຜະລິດເຫລໍກຫຼາຍປີທີ່ບໍລິສັດ Ningbo Supreme Machinery Co., Ltd ແມ່ນວ່າການຄວບຄຸມຄຸນນະພາບບໍ່ສາມາດຢຸດຢູ່ທີ່ປະຕູໂຮງງານໄດ້. ການຫລໍ່ເຫລໍກທີ່ມີຄວາມແມ່ນຍໍາທີ່ຜ່ານການກວດກາມິຕິລະດັບຍັງສາມາດລົ້ມເຫລວໃນສູນເຄື່ອງຈັກຖ້າຄວາມແຂງຫຼືໂຄງສ້າງຈຸນລະພາກແຕກຕ່າງກັນ. ສໍາລັບຕົວຢ່າງ, ທາດເຫຼັກທີ່ມີສີຂີ້ເຖົ່າ, ສາມາດວັດແທກຄວາມທົນທານໄດ້, ແຕ່ທໍາລາຍເຄື່ອງມື carbide. ເຫລໍກທໍ່ທີ່ມີຮູບທໍ່ກົມຕໍ່າສາມາດເຄື່ອງຈັກໄດ້ງ່າຍແຕ່ລົ້ມເຫລວໃນການທົດສອບຄວາມກົດດັນ.
ນີ້ແມ່ນບ່ອນທີ່ຂໍ້ມູນການກວດກາ inline ກາຍເປັນສິ່ງທີ່ມີຄຸນຄ່ານອກເຫນືອຈາກໂຮງງານ. ໃນເວລາທີ່ພວກເຮົາບັນທຶກຜົນການວິເຄາະຄວາມຮ້ອນ, ອຸນຫະພູມ pouring, ແລະຂໍ້ມູນຄວາມເຢັນໂດຍ batch, ພວກເຮົາສາມາດ correlates ໃຫ້ເຂົາເຈົ້າກັບປະສິດທິພາບເຄື່ອງຈັກ. ຖ້າລູກຄ້າລາຍງານການເວົ້າລົມ ຫຼື ເຄື່ອງມືຫຼາຍເກີນໄປໃສ່ໃນຊຸດສະເພາະຂອງການຫລໍ່ເຫລໍກສີຂີ້ເຖົ່າ, ພວກເຮົາສາມາດຕິດຕາມກັບອັດຕາຄວາມເຢັນຂອງຄາບອນ ແລະ ທຽບເທົ່າ. ຖ້າການຫລໍ່ເຫລໍກທີ່ມີທໍ່ບໍ່ສໍາເລັດການທົດສອບຮົ່ວໄຫຼຫຼັງຈາກເຄື່ອງຈັກ, ພວກເຮົາສາມາດທົບທວນຄືນແນວໂນ້ມການຕົກຄ້າງຂອງ magnesium ແລະ nodularity. ການຕິດຕາມຮອຍນັ້ນບໍ່ແມ່ນຄວາມສະຫງ່າງາມ, ແຕ່ມັນເປັນສິ່ງທີ່ປ່ຽນການຄວບຄຸມຄຸນນະພາບໄປສູ່ການຄວບຄຸມຂະບວນການ.
ສໍາລັບລູກຄ້າທີ່ໄດ້ຮັບທັງການຫລໍ່ເຫລໍກແລະເຄື່ອງຈັກສໍາເລັດຮູບຈາກພວກເຮົາ, ການເຊື່ອມຕໍ່ນີ້ຫຼຸດຜ່ອນການຕໍານິຕິຕຽນເກມ. ແທນທີ່ຈະໂຕ້ຖຽງວ່າຂໍ້ບົກພ່ອງມາຈາກການຫລໍ່ຫຼືເຄື່ອງຈັກ, ພວກເຮົາສາມາດເບິ່ງຂໍ້ມູນຮ່ວມກັນ.
ຕົວຢ່າງການຕັ້ງຄ່າພາກປະຕິບັດສໍາລັບທໍ່ໄຮໂດລິກ Manifolds Iron Ductile
ຂ້າພະເຈົ້າຂໍຍົກຕົວຢ່າງອັນຈິງຈັງ. ສົມມຸດວ່າພວກເຮົາກໍາລັງແລ່ນທໍ່ໄຮໂດຼລິກທໍ່ເຫຼັກທີ່ມີຄວາມຫນາຂອງກໍາແພງ 8-12 ມມ, ວັດສະດຸ ASTM A536 65-45-12, ແລະການອະນຸຍາດເຄື່ອງຈັກ 2.5 ມມຕໍ່ຫນ້າທີ່ສໍາຄັນ. ລູກຄ້າຕ້ອງການການທົດສອບຄວາມແຫນ້ນຂອງຄວາມກົດດັນຫຼັງຈາກເຄື່ອງຈັກແລະ nodularity ຢ່າງຫນ້ອຍ 85%.
ໃນດ້ານການລະລາຍ, ພວກເຮົາຈະນໍາໃຊ້ spectrometry ການປ່ອຍອາຍພິດ optical ສໍາລັບເຄມີສາດແລະການວິເຄາະຄວາມຮ້ອນສໍາລັບການທຽບເທົ່າຄາບອນແລະແນວໂນ້ມ nodularity. ປ່ອງຢ້ຽມເປົ້າຫມາຍແມ່ນ C 3.5–3.7%, Si 2.2–2.5%, Mg 0.04–0.06%. ໃນດ້ານການຖອກເທ, ການຖ່າຍຮູບຄວາມຮ້ອນອິນຟາເຣດຈະຕິດຕາມອຸນຫະພູມຂອງການຖອກ, ຮັກສາໄວ້ລະຫວ່າງ 1390 ° C ແລະ 1420 ° C. ຫຼັງຈາກການທໍາຄວາມສະອາດ, ວິໄສທັດຂອງເຄື່ອງກວດກາເບິ່ງສໍາລັບຮອຍແຕກຂອງຫນ້າດິນແລະ shuts ເຢັນ. ສໍາລັບ batches ທີ່ສໍາຄັນ, ທີ່ແທ້ຈິງທີ່ໃຊ້ເວລາ X-ray ຫຼືການທົດສອບ ultrasonic ກວດສອບການຫົດຕົວພາຍໃນໃນພາກຫນາປະມານນາຍຈ້າງຂອງພອດ.
ການຕັ້ງຄ່ານີ້ບໍ່ໄດ້ກວດກາທຸກພາກສ່ວນດ້ວຍ X-ray. ມັນໃຊ້ເຕັກໂນໂລຢີທີ່ຖືກຕ້ອງໃນຂັ້ນຕອນທີ່ຖືກຕ້ອງ. ຜົນໄດ້ຮັບແມ່ນຄວາມແປກໃຈຫນ້ອຍໃນເຄື່ອງຈັກແລະອັດຕາການຜ່ານການທົດສອບຄວາມກົດດັນທີ່ຫມັ້ນຄົງຫຼາຍ. ໃນປະສົບການຂອງຂ້ອຍ, ການປະສົມປະສານນັ້ນມີຄວາມສໍາຄັນຫຼາຍກ່ວາການຊື້ເຄື່ອງກວດກາລາຄາແພງທີ່ສຸດໃນຕະຫຼາດ.
ສິ່ງທີ່ຂ້ອຍຈະກວດສອບກ່ອນທີ່ຈະຊື້ລະບົບການກວດກາພາຍໃນ
ຖ້າທ່ານກໍາລັງປະເມີນການກວດສອບ inline ສໍາລັບການຫລໍ່ເຫລໍກທີ່ຊັດເຈນ, ຂ້ອຍຈະຖາມສີ່ຄໍາຖາມກ່ອນທີ່ຈະເບິ່ງແຜ່ນພັບອຸປະກອນ. ກ່ອນອື່ນ ໝົດ, ເຈົ້າພະຍາຍາມປ້ອງກັນຄວາມບົກຜ່ອງອັນໃດ, ແລະມັນມາຈາກຂັ້ນຕອນໃດ? ອັນທີສອງ, ເຈົ້າຈະເຮັດແນວໃດກັບຂໍ້ມູນ - ມັນຈະປ່ຽນຈຸດຕັ້ງ, ຢຸດການຖອກ, ຫຼືປັບຄ່າຊົດເຊີຍຂອງເຄື່ອງຈັກ? ອັນທີສາມ, ຄ່າໃຊ້ຈ່າຍຂອງຂໍ້ບົກພ່ອງທີ່ຂາດຫາຍໄປທຽບກັບຄ່າໃຊ້ຈ່າຍຂອງລະບົບການກວດກາແມ່ນຫຍັງ? ສີ່, ໃຜຈະຮັກສາແລະປັບລະບົບຫຼັງຈາກການຕິດຕັ້ງ?
ຢູ່ທີ່ Ningbo Supreme Machinery Co., Ltd, ການຜະລິດຂອງພວກເຮົາໄດ້ພັດທະນາຈາກການເຮັດວຽກດ້ວຍມືໄປສູ່ເຄື່ອງຈັກອັດຕະໂນມັດເພາະວ່າອັດຕະໂນມັດແກ້ໄຂບັນຫາຄວາມສອດຄ່ອງທີ່ການເຮັດວຽກຄູ່ມືບໍ່ສາມາດເຮັດໄດ້. ແຕ່ອັດຕະໂນມັດໂດຍບໍ່ມີການຕິຊົມຂະບວນການແມ່ນພຽງແຕ່ການປ່ຽນແປງໄວ. Inline inspection is the feedback loop that makes automation useful for precision steel casting quality control .
ຄໍາຖາມທີ່ຖາມເລື້ອຍໆ
ການກວດກາແບບ inline ແທນການກວດສອບສຸດທ້າຍສໍາລັບການຫລໍ່ເຫລໍກບໍ?
ສະບັບເລກທີ ການກວດສອບພາຍໃນຫຼຸດລົງຈໍານວນຂໍ້ບົກພ່ອງທີ່ມາຮອດການກວດສອບສຸດທ້າຍ, ແຕ່ການກວດສອບສຸດທ້າຍແມ່ນຍັງມີຄວາມຈໍາເປັນສໍາລັບການເກັບຕົວຢ່າງ batch ແລະເງື່ອນໄຂການຍອມຮັບສະເພາະຂອງລູກຄ້າ. ສໍາລັບການຫລໍ່ເຫລໍກ ductile ທີ່ສໍາຄັນຄວາມປອດໄພ, ການທົດສອບຂະຫນາດສຸດທ້າຍແລະຄວາມກົດດັນຍັງຄົງເປັນຂໍ້ບັງຄັບ.
ເຕັກໂນໂລຍີການກວດສອບ inline ໃດແມ່ນປະຫຍັດຄ່າໃຊ້ຈ່າຍຫຼາຍທີ່ສຸດສໍາລັບການຫລໍ່ເຫລໍກສີຂີ້ເຖົ່າ?
ສໍາລັບສາຍຫລໍ່ເຫລໍກສີຂີ້ເຖົ່າສ່ວນໃຫຍ່, ວິໄສທັດຂອງເຄື່ອງຈັກຫຼັງຈາກການເຮັດຄວາມສະອາດແລະການກວດສອບອຸນຫະພູມຂອງ infrared ສະເຫນີໃຫ້ຈ່າຍຄືນໄວທີ່ສຸດ. ພວກມັນຈັບຂໍ້ບົກພ່ອງຂອງພື້ນຜິວແລະການປິດເຢັນໂດຍບໍ່ມີການຊ້າລົງໃນເສັ້ນຢ່າງຫຼວງຫຼາຍ. ການວິເຄາະຄວາມຮ້ອນຍັງມີຄວາມສໍາຄັນ, ແຕ່ມັນເປັນເຄື່ອງມືຄວບຄຸມການລະລາຍແທນທີ່ຈະເປັນເຄື່ອງມືກວດກາສ່ວນ.
ການກວດສອບ inline ສາມາດກວດພົບບັນຫາ nodularity ໃນທາດເຫຼັກ ductile ກ່ອນທີ່ຈະ pouring?
ມັນສາມາດຊີ້ບອກເຖິງທ່າອ່ຽງ, ແຕ່ວ່າມັນບໍ່ໄດ້ໃຫ້ຈໍານວນ nodularity ສຸດທ້າຍໃນເວລາທີ່ແທ້ຈິງ. ການວິເຄາະຄວາມຮ້ອນທີ່ປະສົມປະສານກັບ metallography ຢ່າງໄວວາສາມາດສະແດງໃຫ້ເຫັນວ່າ magnesium residual ແລະເສັ້ນໂຄ້ງຂອງຄວາມເຢັນຢູ່ໃນປ່ອງຢ້ຽມທີ່ຄາດໄວ້. ຖ້າທ່າອ່ຽງແມ່ນຢູ່ນອກປ່ອງຢ້ຽມ, ຜູ້ກໍ່ສ້າງສາມາດປັບການປິ່ນປົວຫຼືການຖອກນ້ໍາຕາມລໍາດັບ.
Ningbo Supreme Machinery Co., Ltd ສະຫນັບສະຫນູນການກວດສອບ inline ສໍາລັບການຫລໍ່ການລົງທຶນແນວໃດ?
ສໍາລັບການຫລໍ່ຫລອມການລົງທຶນທີ່ມີຄວາມແມ່ນຍໍາ, ພວກເຮົາສຸມໃສ່ຄວາມຫມັ້ນຄົງຂອງຂະຫນາດຮູບແບບຂີ້ເຜີ້ງ, ຄວາມຫນາຂອງແກະ, ແລະບັນທຶກອຸນຫະພູມ pouring. ການສະແກນເລເຊີ ແລະການບັນທຶກຂໍ້ມູນຂະບວນການແມ່ນມັກຈະເປັນປະໂຫຍດຫຼາຍກວ່າ X-ray ໃນແຖວສໍາລັບການຫລໍ່ເຫຼົ່ານີ້. ພວກເຮົາກໍານົດວິທີການກວດກາໂດຍອີງໃສ່ໂລຫະປະສົມ, ເລຂາຄະນິດ, ແລະມາດຕະຖານການຍອມຮັບຂອງລູກຄ້າ.
ມາດຕະຖານອັນໃດທີ່ຖືກອ້າງອີງທົ່ວໄປສໍາລັບການກວດກາການຫລໍ່ເຫລໍກ?
ການອ້າງອິງທົ່ວໄປປະກອບມີ ASTM A48 ສໍາລັບທາດເຫຼັກສີຂີ້ເຖົ່າ, ASTM A536 ສໍາລັບທາດເຫຼັກ ductile, ISO 1083 ສໍາລັບທາດເຫຼັກ graphite spheroidal, ISO 8062 ສໍາລັບຄວາມທົນທານຂອງມິຕິລະດັບ, ແລະ ASTM E446 ຫຼື E186 ສໍາລັບການກວດສອບ radiographic. ມາດຕະຖານທີ່ນຳໃຊ້ໄດ້ແມ່ນຂຶ້ນກັບວັດສະດຸ ແລະ ການນຳໃຊ້.
ຖ້າຫາກວ່າທ່ານກໍາລັງປະເມີນການກວດກາ inline ສໍາລັບໂຄງການຫລໍ່ເຫລໍກຄວາມແມ່ນຍໍາ, ຫຼືຕ້ອງການທີ່ຈະປຶກສາຫາລືກ່ຽວກັບທາດເຫຼັກສີຂີ້ເຖົ່າ, ທາດເຫຼັກ ductile, ຫຼືການລົງທຶນຂອງການຄວບຄຸມຄຸນນະພາບການຫລໍ່, ທ່ານສາມາດຕິດຕໍ່Ningbo Supreme Machinery Co., Ltdໂດຍກົງ. ແບ່ງປັນຊັ້ນຮຽນຂອງວັດສະດຸ, ຂະຫນາດທີ່ສໍາຄັນ, ແລະຄວາມກັງວົນກ່ຽວກັບຂໍ້ບົກພ່ອງ, ແລະພວກເຮົາສາມາດຊ່ວຍກໍານົດການກໍານົດການກວດກາການປະຕິບັດສໍາລັບສາຍການຜະລິດຂອງທ່ານ.